
- 产品详情
-
玉 米 芯 抛 光 材 料
Corncob Abrasive Media — Product Specification
产 品 说 明 书
规格:20-40–60-80-100-120-200目(精细精抛级)
工艺:粉碎 → 碱煮 → 中和 → 清洗 → 再粉碎 → 分级
编制单位:轩昂科技(浙江)有限公司(生产厂商)
版本:V1.0 日期 2025年06月
一、产品概述
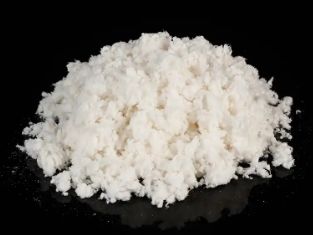
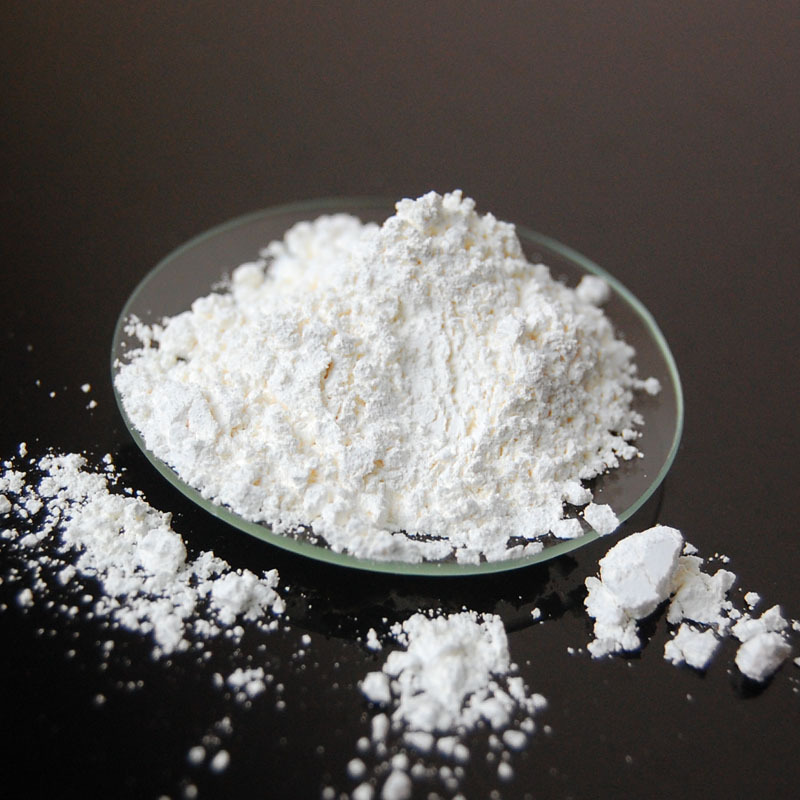
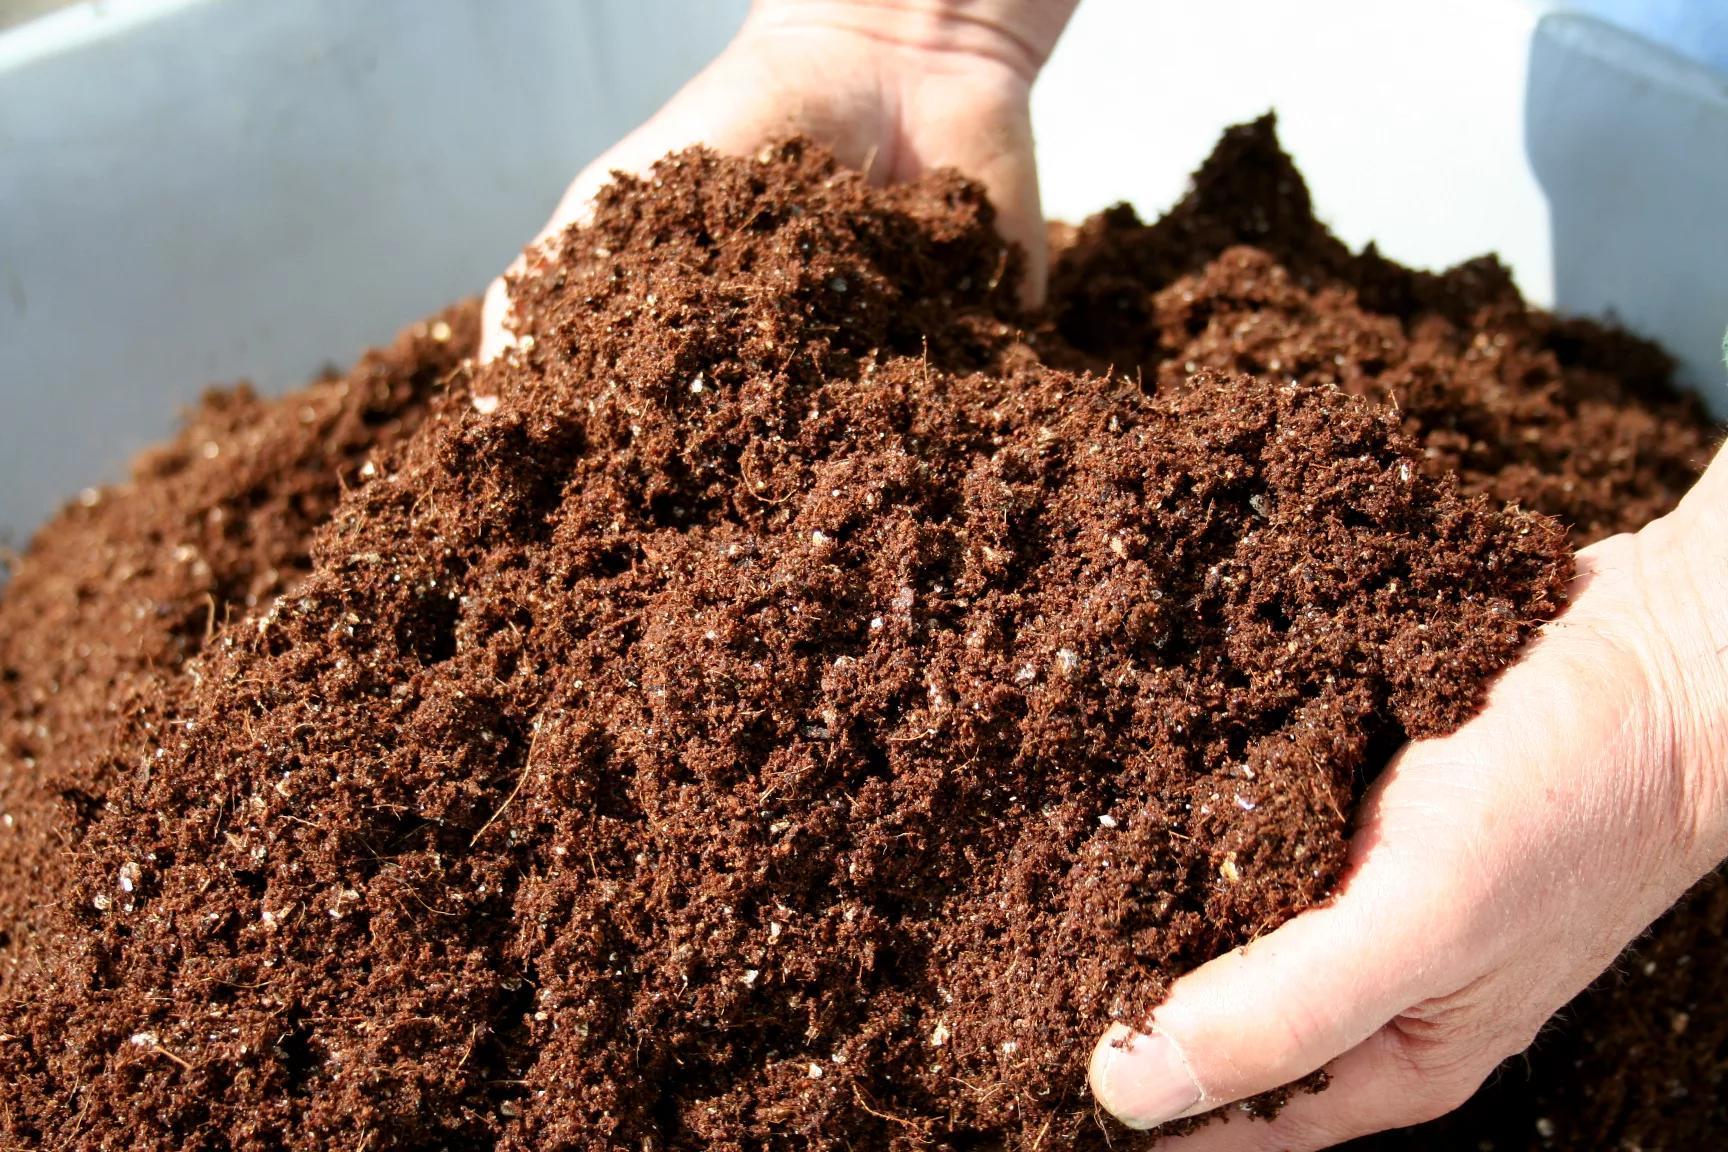
本产品以天然玉米芯为原料,经粉碎、碱煮、中和、清洗、再粉碎及精细分级等工序制成,是一种可再生、可降解的有机软质抛光(研磨)介质。产品呈均匀颗粒状,质地坚韧、纯净无杂、中性无残留,粒径控制在 60–80 目区间,专用于精密零部件的精抛、增亮、去微毛刺及烘干工序。
其核心抛光机理为“无数微小切削刃 + 蜂窝结构吸附”的柔和物理摩擦:在去除工件表面微观毛刺与氧化膜的同时,不损伤工件本体尺寸与形位精度,实现高光洁度、无划伤的表面效果。


产品定位
- 类型:有机软质磨料(天然植物基)
- 工序定位:振动光饰 / 滚筒抛光 / 离心抛光流程中的“精抛 — 增亮 — 擦干”末道工序
- 核心优势:抛得亮、不伤件、不污染,绿色可降解
二、制造工艺
产品采用“先粗碎、后碱处理、再精粉碎分级”的专有工艺路线,在去除天然杂质的同时提升颗粒致密性与耐磨性:
- 粉碎:原料玉米芯粗破,剔除大块杂质,形成均匀碎料;
- 碱煮:高温碱液处理,脱除天然油脂、糖分及色素,净化纤维结构;
- 中和:将碱煮后的物料中和至中性,避免碱性残留腐蚀工件;
- 清洗:充分水洗,去除可溶性盐与悬浮杂质,降低灰分与电导率;
- 再粉碎:将净化后的芯料二次粉碎,破碎纤维束、提升颗粒韧性;
- 分级:按40-60–80-100-120-160 目标准筛分,确保粒度集中、批次稳定。
工艺带来的品质差异
- 脱脂除糖:杜绝油脂迁移污染工件表面(普通玉米芯含油,易造成抛光件返黄、返锈);
- 中性纯净:pH 近中性,不腐蚀有色金属与贵金属;
- 致密耐磨:纤维结构致密化,使用寿命较普通破碎料显著延长;
- 低灰分:减少抛光后工件表面残粉,便于后续清洗。
三、技术指标
下表为 60–80 目产品的出厂检验指标,具体数值以批次检验报告为准:
检验项目
指标要求
说明 / 检测方法
外观
淡黄至浅褐色均匀颗粒
目测,无霉变、结块、异色杂质
粒径(目)
20–80
标准筛筛分,60 目过筛率 ≥ 90%
含水率
≤ 8%
烘箱干燥失重法(105℃,恒重)
pH 值
6.5–7.5(中性)
去离子水浸提,pH 计测定
灰分
≤ 2%
马弗炉灼烧法
游离二氧化硅
0(未检出)
X 射线衍射 / 化学法,出口欧盟关键项
吸油率
30–50%
润滑油吸收法
莫氏硬度
约 2.5–4.5
划痕法,属软质磨料
堆积密度
约 0.35–0.55 g/cm³
量筒自然堆积法
注:如需更高或更低目数、特定含水率、除静电等定制要求,可另行协商。
四、适用范围
本产品为精细精抛级(60–80 -200目),适用于对表面光洁度要求高、但不宜承受重切削的工件。按材料分类如下:
1. 金属精密件(主要应用)
- 有色金属:铜、铝、锌、镁、钛合金件 —— 抛后光亮、无创伤、无腐蚀;
- 贵金属:金、银、铂等首饰、摆件的最终抛光,呈现柔和镜面光泽;
- 精密部件:眼镜框架、钟表齿轮与表壳、电子触点与端子、钮扣拉链配件;
- 不锈钢件:用于精细增亮,不建议承担厚氧化皮等重抛光任务。
2. 非金属件
- 塑料件:注塑件分型线毛刺、流道痕迹清理、亚克力增亮;
- 陶瓷、磁性材料、粉末冶金件:去毛刺 + 倒角 + 抛光一体;
- 玻璃、光学镜片、珠宝玉器、贝壳:敏感材料精细抛光;
- 高档木器、乐器金属配件:形成均匀哑光 / 丝光效果。
3. 特殊工业场景
- 3D 打印件(金属 / 尼龙)后处理与表面精修;
- 汽车精密件、航空航天小部件、医疗器械的清洗抛光;
- 弹药壳(黄铜)抛光、电子元器件滚光等成熟细分领域。
五、使用方法
本产品需配合振动光饰机、离心抛光机或滚筒抛光机使用,典型工艺建议如下:
工艺环节
推荐参数
说明
设备类型
振动光饰机 / 离心机 / 滚筒
以振动光饰最为常用
工件 : 磨料
约 1 : 3 ~ 1 : 5(体积比)
复杂型腔件取偏高比例
抛光液
清水 或 专用滚光油 / 研磨液
铜铝等易氧化件建议加防锈剂
处理时间
15–60 min(视工件而定)
精抛工序,不宜过长
装载量
设备容量的 70–85%
保证充分翻滚摩擦
后续工序
筛分回收磨料 → 工件清洗脱水 → 烘干
磨料可循环使用直至细化
使用要点
- 首次使用建议先空载运行 10 min,去除少量细粉;
- 抛光过程中保持适量液体,避免干磨产生静电与粉尘;
- 定期检查磨料磨损情况,颗粒过细(< 80 目)占比过高时应部分更换,以维持抛光效率;
- 不同材料、不同表面要求的工件应分区使用,避免交叉污染。
六、注意事项
- 本产品为有机材料,请勿与强酸、强碱、强氧化剂长期共储;
- 使用现场应通风良好,避免粉尘积聚,粉尘浓度过高有爆炸风险,须按相关防爆规范管理;
- 避免长时间吸入粉尘,操作时建议佩戴口罩、护目镜等防护用具;
- 产品虽有韧性,但属软质磨料,切勿用于厚氧化皮、大毛刺等重切削场景;
- 潮湿环境易吸潮结块、霉变,开袋后请尽快用完或密封保存。
七、包装、储存与运输
项目
说明
包装规格
25 kg 牛皮纸袋 + 内衬防潮膜;大客户可提供吨袋(约 500–1000 kg)
储存条件
阴凉、干燥、通风库房,相对湿度 ≤ 65%,避免日晒雨淋
保质期
12 个月(密封、干燥条件下);受潮结块或霉变后请勿使用
运输要求
防止钩破包装、雨淋受潮;轻装轻卸,避免破损与混入杂质
八、安全与环保
- 本产品原料为天然玉米芯,不含游离二氧化硅,属绿色可降解材料,符合 REACH 等环保法规要求;
- 废弃磨料可作为有机废弃物处理或堆肥,不属于危险废物;
- 作业环境粉尘按工业卫生标准控制,建议配套除尘设备;
- 完整安全信息详见随附《安全数据表(SDS)》。
九、质量保证与服务
- 每批产品均随附检验报告(COA),列明粒径、含水率、pH、灰分等关键指标;
- 支持寄样试抛:可为客户提供小样,配合其实际产线验证抛光效果;
- 可依据客户工件材质与表面要求,定制目数、硬度及特殊后处理规格;
- 技术支持电话: 18157528535 邮箱:11666384@qq.com
(本说明书数据基于现行工艺与典型工况整理,实际效果因工件材质、设备及工艺参数而异,应以现场试抛为准。)
- 类型:有机软质磨料(天然植物基)
立即询价
如果您有任何问题,请给我们留言,我们很乐意为您服务